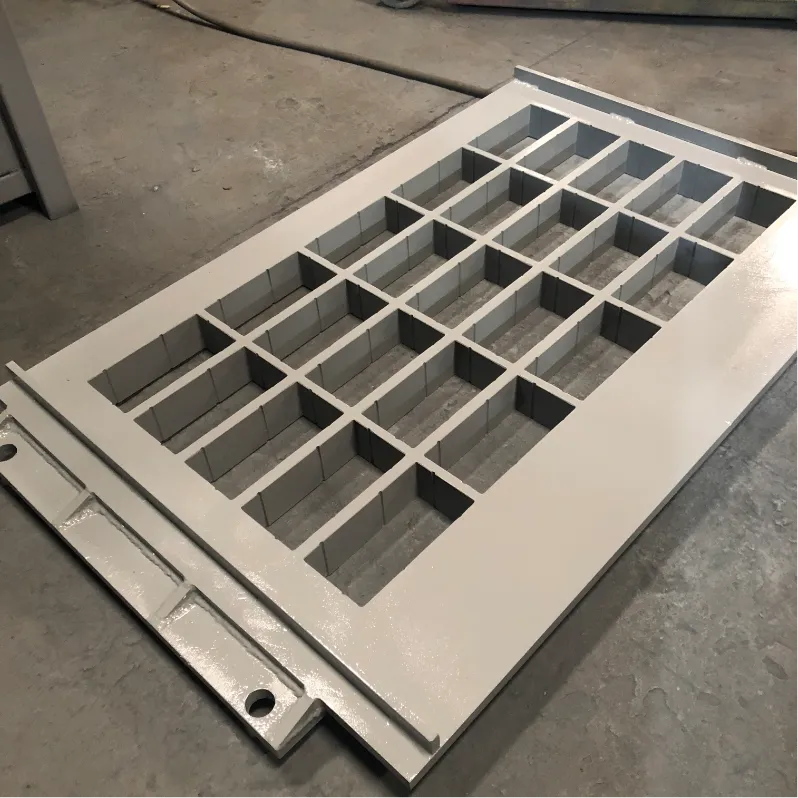
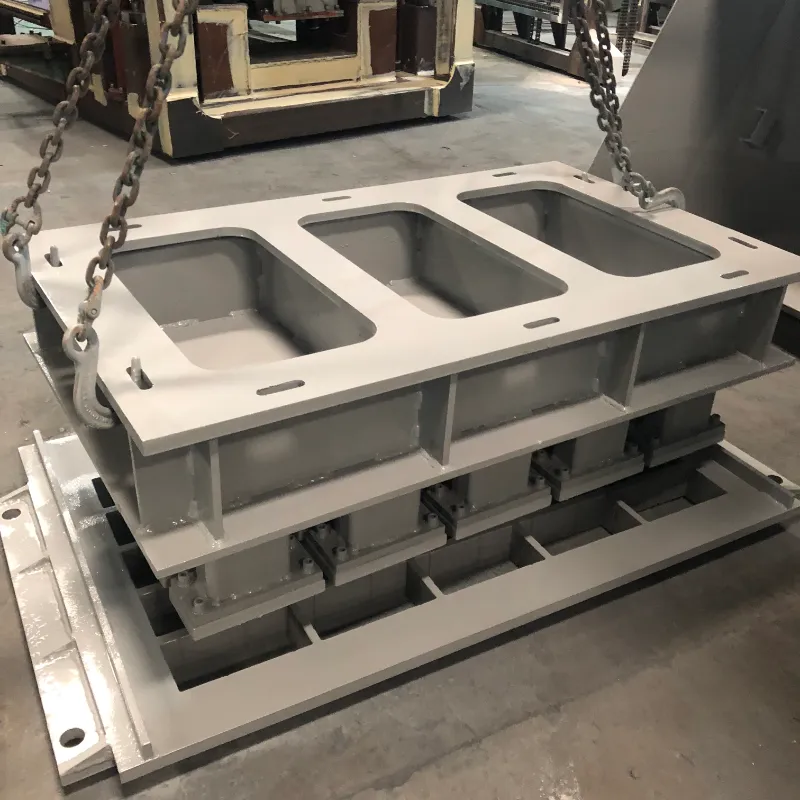
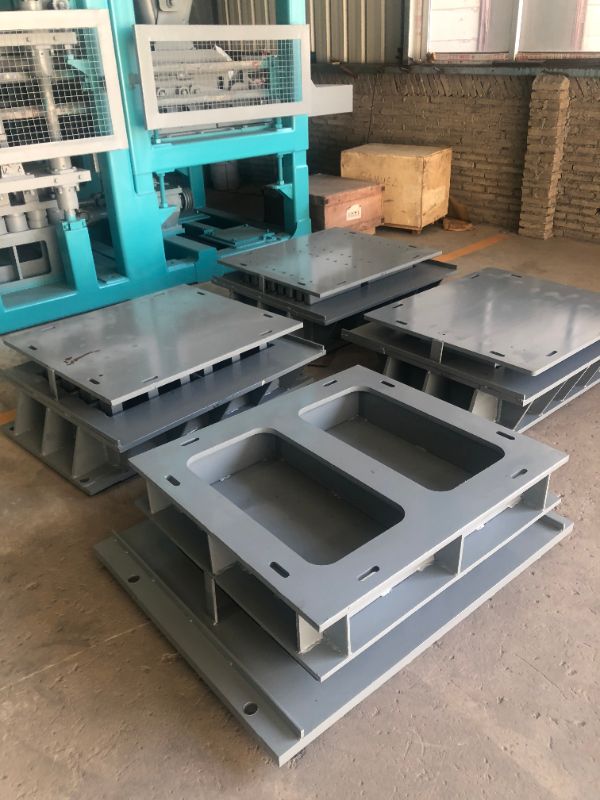
Untuk betonmemblokirprodusen, tahap demolding adalah saat produktivitas dan kualitas produk bertahan atau menurun. Ketika batang beton, retak, atau permukaan cacat selama pembongkaran, biaya waktu henti, pemborosan, dan produk yang ditolak akan terakumulasi dengan cepat. Memahami akar penyebab masalah umum ini—dan mengetahui cara memperbaikinya—sangat penting untuk mempertahankan jalur produksi yang efisien.
Di Fujian Unik Mould Technology Co., Ltd., kami telah merekayasa cetakan beton berkinerja tinggi sejak tahun 2010. Berdasarkan pengalaman kami melayani 28 pasar ekspor, berikut adalah panduan praktis pemecahan masalah untuk masalah pembongkaran yang paling sering terjadi.
Kelengketan adalah salah satu masalah paling umum dan membuat frustrasi dalam produksi beton. Hal ini memperlambat siklus, merusak cetakan dan produk, dan dapat menghentikan produksi.
Kemungkinan Penyebab:
Aplikasi oli pelepasan tidak mencukupi atau tidak merata
Bahan pelepas mutu rendah yang tidak sesuai dengan jenis beton
Keausan permukaan rongga menciptakan titik gesekan
Waktu pembongkaran yang tidak tepat—terlalu dini atau terlambat
Campuran beton yang kaku dan mudah dikerjakan
Solusi:
Oleskan minyak pelepas profesional secara tipis dan merata ke seluruh permukaan rongga
Poles ulang rongga cetakan untuk mengembalikan permukaan akhir yang halus (UNIK merekomendasikan Ra 1.6)
Pertahankan waktu demoulding yang konsisten, idealnya 10–15 detik setelah getaran
Sesuaikan campuran beton Anda untuk meningkatkan kemampuan mengalir dan mengurangi kelengketan
Lubang udara pada permukaan balok yang sudah jadi lebih dari sekadar masalah kosmetik—lubang ini dapat membahayakan integritas struktural.
Kemungkinan Penyebab:
Getaran yang tidak memadai, mencegah keluarnya udara yang terperangkap
Campuran beton terlalu kental sehingga memerangkap gelembung udara
Distribusi makanan buruk, meninggalkan kantong udara di dalam rongga
Penggunaan bahan pelepas berbahan dasar minyak yang dapat memerangkap udara di permukaan cetakan
Solusi:
Kalibrasi ulang frekuensi getaran ke kisaran 50–60 Hz yang disarankan
Tingkatkan fluiditas beton dengan menyesuaikan desain campuran atau menambahkan bahan pemlastis
Pastikan pemberian makan merata dan lengkap di seluruh gigi berlubang
Pertimbangkan untuk menggunakan bahan pelepas berbahan dasar air, yang telah terbukti menghasilkan kualitas permukaan yang lebih baik dibandingkan alternatif berbahan dasar minyak
Blok retak merupakan kerugian langsung terhadap material dan tenaga kerja.
Kemungkinan Penyebab:
Campuran terlalu kering sehingga mengurangi kekuatan warna hijau
Waktu pengeringan yang tidak memadai sebelum pembongkaran
Getaran yang tidak tepat—terlalu rendah atau terlalu tinggi
Tekanan mekanis akibat lengket selama pembongkaran
Perubahan suhu mendadak setelah produksi
Solusi:
Tingkatkan kadar air atau tambahkan plasticizer ke dalam campuran
Perpanjang waktu pengawetan hingga 24–48 jam sebelum dilakukan pembongkaran
Sesuaikan getaran ke frekuensi yang tepat untuk ukuran dan bentuk balok spesifik Anda
Pastikan proses pelepasan cetakan lancar dan pelumasan rongga yang tepat untuk mencegah lengket
Permukaan akhir yang kasar mempengaruhi estetika dan daya jual.
Kemungkinan Penyebab:
Permukaan rongga yang aus atau tergores
Residu semen kering tertinggal dalam cetakan dari siklus sebelumnya
Minyak pelepasan berkualitas buruk
Campuran beton yang terlalu kering
Solusi:
Poles ulang dinding rongga untuk mengembalikan permukaan akhir yang halus
Bersihkan cetakan segera setelah setiap giliran kerja untuk mencegah penumpukan semen
Gunakan bahan pelepas yang tepat (hindari penggunaan solar atau bahan pengganti lainnya)
Tingkatkan proporsi pasir halus atau sesuaikan rasio air-semen
Kerusakan pada bagian tepi dan sudut balok sering kali merupakan tanda adanya tekanan mekanis selama pembongkaran.
Kemungkinan Penyebab:
Sudut rongga aus atau rusak
Demolding sulit karena campuran lengket
Getaran yang berlebihan menyebabkan kerapuhan tepi
Pengawetan yang salah atau pengeringan yang terlalu cepat
Solusi:
Perbaiki atau ganti sisipan rongga yang rusak
Oleskan minyak pelepas secara merata ke seluruh permukaan
Seimbangkan getaran untuk menghindari pemadatan berlebihan
Jaga agar kondisi pengawetan tetap stabil dan teduh
Robekan mikro dan perubahan warna abu-abu dapat muncul pada permukaan balok, terutama pada produk premium yang mengutamakan penampilan.
Kemungkinan Penyebab:
Adhesi antara beton dan permukaan cetakan selama pembongkaran, dikenal sebagai "adhesi tampershoe"
Pembentukan “mekar” pada balok yang terbuat dari semen putih
Solusi:
Optimalkan waktu demolding dan aplikasi agen rilis
Untuk produk semen putih, kendalikan kondisi pengawetan dan pemilihan bahan pelepas secara hati-hati untuk mencegah pembentukan mekar
Dimensi blok yang tidak konsisten menunjukkan adanya masalah dengan stabilitas cetakan atau keselarasan mesin.
Kemungkinan Penyebab:
Deformasi rangka cetakan akibat kelelahan getaran jangka panjang
Baut longgar atau sisipan rongga tidak sejajar
Ketidakseimbangan getaran mesin
Pemberian pakan tidak merata atau campuran tidak konsisten
Solusi:
Kencangkan semua baut menggunakan kunci momen untuk memastikan keselarasan yang benar
Periksa pin penyelarasan dan ganti pin yang aus
Sesuaikan motor getaran untuk keseimbangan
Standarisasi pemberian pakan dan konsistensi campuran

Banyak masalah demolding yang dapat dicegah melalui desain cetakan dan pemilihan material yang tepat:
Sudut Draf: Kemiringan yang tepat pada dinding rongga sangat penting untuk proses pembongkaran yang bersih. Tanpanya, blok akan menempel terlepas dari kualitas agen pelepas.
Radius Sudut: Sudut tajam 90 derajat merupakan titik tekanan yang memicu terjadinya keretakan. Desain UNIK menggabungkan sudut dengan radius 3-5mm untuk mengurangi kerusakan tepi.
Permukaan Akhir: Permukaan rongga yang dipoles (Ra 1.6) mengurangi gesekan dan meningkatkan kinerja pembongkaran hingga 30%.
Perlakuan Panas: Karburasi yang tepat menghasilkan kekerasan permukaan HRC58-62 sekaligus mempertahankan ketangguhan inti, sehingga mengurangi keausan yang menyebabkan lengket.
Tingkat Baja: Penggunaan material bermutu tinggi seperti 42CrMo atau baja tingkat perkakas memastikan cetakan mempertahankan bentuk dan kualitas permukaannya dalam 80.000–100.000 siklus.
Sebagian besar masalah demolding dapat diprediksi dan dicegah. Dengan mengidentifikasi akar permasalahan secara sistematis—baik dalam desain campuran, pengaturan getaran, aplikasi bahan pelepas, atau kondisi cetakan—Anda dapat menerapkan solusi bertarget yang mengurangi pemborosan dan waktu henti.
Cetakan yang dirawat dengan baik dapat bertahan 80.000–100.000 siklus dengan tetap menjaga kualitas permukaan blok yang sempurna dan beroperasi dengan lancar pada jalur otomatis berkecepatan tinggi. Dengan pemecahan masalah yang tepat dan rekayasa cetakan presisi tinggi, Anda dapat menjaga lini produksi Anda berjalan secara efisien dengan tingkat kerusakan yang lebih rendah dan gangguan minimal.